Los aceros inoxidables son aleaciones en las que intervienen, aparte del C y Fe, otros elementos como el Cr, Ni, Mo, Ti, Nb y N, con objeto de conseguir unas estructuras metalúrgicas y propiedades determinadas. El contenido mínimo de Cromo para que un acero sea inoxidable es del 10%. Los otros elementos pueden estar o no presentes en distintas proporciones.
Los aceros inoxidables, se clasifican de acuerdo a su estructura de cristalización, según el sistema de agrupamiento de la Norma ISO/TR 15608:
Grupo
Tipo de acero
7
Aceros inoxidables ferríticos, martensíticos o endurecibles por precipitación con C ≤ 0,35% y 10,5% ≤ Cr ≤ 30%.
8
Aceros inoxidables austeníticos, Ni ≤ 31%.
10
Aceros inoxidables austeno-ferríticos (dúplex).
En soldadura es importante conocer la estructura que se obtendrá al realizar la unión de un metal base inoxidable, con un metal de aporte inoxidable determinado y con un proceso de soldeo. Esto se consigue a través de unos diagramas en los que intervienen los diferentes elementos de aleación con sus respectivas proporciones.
Los diagramas más conocidos y utilizados son: Schaeffler, de DeLong y WRC-1992, este último más moderno que los anteriores, desarrollado por el IIW. Todos ellos tienen los mismos principios de ejecución y uso, no obstante el de Schaeffler es empleado principalmente en soldaduras disímiles y el WRC-1992 para el cálculo de nº de ferrita (FN) principalmente en los aceros Dúplex.
Aceros Ferríticos
La menor resistencia y la no templabilidad de los ferríticos los hace menos propensos pero no inmunes al agrietamiento por hidrógeno. Con el aumento de Cromo, la sensibilidad ambiental al agrietamiento por fragilidad aumenta en las muescas o concentraciones de tensión, por lo que a menudo se recomienda precalentar para aleaciones con 17% Cr o más. El crecimiento de los granos en la ZAT también es una característica limitante de los metales de soldadura, está mal documentado y en la práctica no ocurre con los bajos niveles de impurezas que normalmente se encuentran presentes.
Aceros inoxidables martensíticos 410 /420 y 410 NiMo
Características: Estos aceros inoxidables 410/420 son aleaciones al 12-13% de Cr, 0-1,5% Ni y con un máximo de 0,3% Mo. El 410 NiMo es una aleación de 11-13% Cr ,de 4 a 5% Ni, 0,4 a 0,7% Mo. Aplicaciones más usuales: Las principales aplicaciones típicas son: equipos hidráulicos, cámaras de reacción, plantas de destilación, cuerpos de válvulas, bombas, conos compresores, impulsores y conductos de alta presión para generadores de energía , hidrocarburos, industria química y petroquímica. Consejos de soldadura: El precalentamiento y temperatura entre pasadas debe ser entre 100 y 200ºC. Después de soldar, los componentes deberían enfriarse a temperatura ambiente antes del necesario PWHT (consultar las fichas técnicas). En los casos de reparaciones o recargues en campo, de componentes hidráulicos de la aleación 410NiMo (CA6NM), donde es de mucha dificultad el precalentamiento y el PWHT, existen procedimientos cualificados empleando consumibles Dúplex.
Electrodo recubierto para el proceso MMA según: EN ISO 111 / AWS SMAW
Aceros inoxidables martensíticos endurecidos por precipitación
Se utiliza para soldar aceros inoxidables martensíticos de muy alta resistencia, endurecidos por precipitación mediante adiciones de cobre. La resistencia puede ser hasta tres veces mayor que la de los aceros inoxidables austeníticos estándar de la serie 300. Las aleaciones tipo FV520/450 tienen una resistencia a la corrosión comparable al acero inoxidable 304. Los tipos 630/17-4PH, sin Mo y con mayor contenido de carbono, no tienen tan buena resistencia a la corrosión intergranular y por picaduras como los tipos FV520/450. Las aplicaciones incluyen ejes de bombas, impulsores, equipos hidráulicos utilizados en industrias de petróleo y gas, ingeniería, petroquímica, marina y nuclear.
Electrodo recubierto para el proceso MMA según: EN ISO 111 / AWS SMAW
Este grupo de consumibles para estos aceros inoxidables, los clasificaremos en función de sus aplicaciones en los siguientes apartados: a) Para los aceros comúnmente denominados 18/8 como los 301, 302, 304LN, 321 y 347. b) Para los aceros inoxidables austeníticos que contienen entre 1,5-3% de Mo, como los 316L, 318 y 317L. c) Para los aceros inoxidables superausteníticos como los 904L y la aleación 825.
Los consumibles para los dos primeros grupos deberán en todos los casos tener un contenido en carbono muy bajo (versión L), máximo de 0,04% y de 0,03% máximo para el grupo “C”. El bajo contenido en C, confiere un mejor comportamiento ante la oxidación / corrosión, pero limita la temperatura de servicio a un máximo de 400ºC. En el apartado siguiente de inoxidables resistentes al calor, encontraremos los consumibles adecuados para los materiales base con un “C” controlado entre 0,04% y 0,09% y los denominados “H” con carbono controlado de 0,04 a 0,08%.
Aplicaciones más usuales:
Grupo a) Equipamientos de alimentación, destilerías, trabajos arquitectónicos, en trabajos en general y en la ingeniería nuclear. Grupo b) Componentes resistentes a la corrosión en general, procesos marítimos y químicos, fabricación de papel, revestimientos, válvulas, cuerpos de bombas, procesos alimentarios, etc. Grupo c) Las principales aplicaciones son depósitos de procesos y tanques, sistemas de tuberías, agitadores e impulsores, válvulas y bombas de fundición para uso en plantas de ácido acético, sulfúrico, fosfórico y fertilizantes.
Para aplicaciones criogénicas, es necesario en los procesos 111, 136, disponer de un FN controlado entre 2 y 5, con el fin de conseguir la expansión requerida en el ensayo de energía de impacto.
Consejos de soldadura: En ningún caso es necesario el precalentamiento ni el PWHT. La temperatura entre pasadas, deberá ser de máximo 250ºC para los grupos a) y b) y de máximo 150ºC para el grupo c). Para una información más detallada, no dude en contactar con nuestro servicio técnico, en caso de necesitar cualquier aclaración, o bien consultar la correspondiente ficha técnica que podrá descargarse de nuestra página www.codesol.com.
Electrodo recubierto para el proceso MMA según: EN ISO 111 / AWS SMAW
Características: Estos consumibles proporcionan un metal de soldadura totalmente austenítico y de bajo carbono, con molibdeno y cobre, buena resistencia a la corrosión en ácidos sulfúricos, fosfóricos y otros inorgánicos y orgánicos.
Normalmente no se eligen por su resistencia a la corrosión en el ácido nítrico concentrado. Para el servicio en medios de picadura de cloruro severo, se recomienda un metal de aportación con base níquel superior, consulte la aleación 625 en la ficha CT-4.5.1. Es el metal de aportación preferido para algunos austeníticos de baja aleación como Creusot UHB34L y UHB 734L para el servicio de ácido fosfórico en húmedo.
Aplicaciones más usuales: Incluyen tanques y recipientes de proceso, sistemas de tuberías, agitadores y rotores, bombas y válvulas de fundición para usar en las plantas de fertilizantes, ácido fosfórico, ácido sulfúrico y acético, y en entornos de sal y agua de mar. También se usa en algunas aplicaciones offshore, incluidos los plaqueados en aceros no aleados y débilmente aleados.
Consejos de soldadura: No requiere precalentamiento y se aconseja una temperatura máxima entre pasadas de 150ºC. La energía aportada debería controlarse especialmente con electrodos de 4mm y 5mm de diámetro.
Electrodo recubierto para el proceso MMA según: EN ISO 111 / AWS SMAW
Aceros inoxidables Austeníticos resistentes al calor
Características: Este grupo de consumibles para aceros inoxidables usados a elevadas temperaturas. Los consumibles para los 304H y 321H/347H, tienen un carbono controlado entre 0,04% y 0,08%, y su rango de temperatura de trabajo será de 400-815ºC. En caso de tener que soldar aceros 304 o 347 sin terminación en “H” ni en “L”, se deberá comprobar el contenido de “C” y si es inferior a 0,04%, no serán aptos para temperaturas elevadas y deberán ser soldados con los consumibles adecuados, incluidos en el grupo anterior. Los consumibles para los aceros tipo 310 (25%Cr-20%Ni), tienen un “C” comprendido entre 0,08 a 0,15% y se conocen como “refractarios”, su rango de temperatura de trabajo en aplicaciones de alta temperatura es de 850-1200ºC.
Aplicaciones más usuales: Las principales aplicaciones típicas para los 304H y 321H/347H, son: plantas de procesos químicos y petroquímicos, ciclones, conductores en desintegradores catalíticos, partes de caldera, colectores de sobrecalentadores y algunos componentes de turbinas de vapor y de gas en la industria generadora de energía, etc. Los 310, con una gran resistencia a la oxidación hasta los 1200ºC, tienen sus principales aplicaciones en blindajes en caliente, partes de horno, como parrillas y conductos, etc.
Consejos de soldadura: No es necesario el precalentamiento ni el PWHT. La temperatura entre pasadas, deberá ser de máximo 250ºC. Para una información más detallada, no dude en contactar con nuestro servicio técnico, en caso de necesitar cualquier aclaración, o bien consultar la correspondiente ficha técnica que podrá descargarse de nuestra página www.codesol.com
Electrodo recubierto para el proceso MMA según: EN ISO 111 / AWS SMAW
Aceros inoxidables Austenoferríticos (Dúplex , Superdúplex e Hiperduplex)
Características: Este grupo de consumibles para los aceros inoxidables Austenoferríticos, corresponden en función del Cr a: Los llamados Dúplex con un 22% , los Superdúplex con un 25% y los Hiperdúplex con un 27%. Estos aceros llamados Dúplex debido a su doble microestructura cristalina aproximada de 50% de austenita en una matriz ferrítica del 50%. Esto, junto con el nivel general de la aleación, proporciona: un límite elástico muy superior a los de aceros austeníticos estandar (304L, 316L, etc.), una buena resistencia a la corrosión en determinados ambientes y gran resistencia a la corrosión bajo tensión provocada por cloruros. Podremos calcular que aceros tienen mejor comportamiento ante la corrosión por picadura con la fórmula para el cálculo del grado equivalente a la resistencia por picadura.
PREN= Cr+3,3Mo+16N o bien PREw = Cr+3,3Mo+1,65W+16N,
Aplicaciones más usuales: Las principales aplicaciones típicas son: En las industrias de procesos petroquímicos, químicos y de gas/crudo en sistemas de tuberías, líneas de flujo, desalinizadoras, conductos elevadores, plantas generadoras de ciclo combinado, etc.
Consejos de soldadura: No es necesario el precalentamiento ni el PWHT. La temperatura entre pasadas, deberá ser de máximo 150ºC. El imput de calor puede ser del rango de 1,0 KJ/mm – 2,0 KJ/mm (dependiendo del espesor del material )pero algunos códigos más restrictivos lo fijan en un rango de 1,5 KJ/mm a 1,75 KJ/mm. El PWHT, normalmente en estos aceros no se efectúa, pero en las reparaciones de piezas fundidas generalmente se especifica y la experiencia nos indica que se obtienen buenas propiedades después de 3-6h a 1120ºC y enfriado en agua. Para el caso del Superduplex e Hiperdúplex contactar con el servicio técnico.
Electrodo recubierto para el proceso MMA según: EN ISO 111 / AWS SMAW
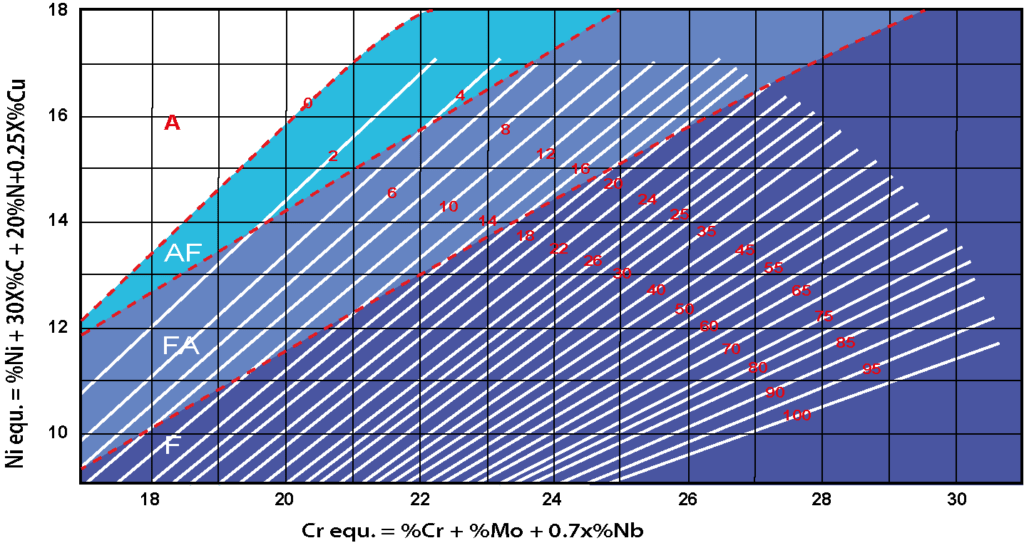
Diagrama WRC – 1992, que le permitirá poder determinar el FN de estos materiales. Modo operativo, solicite la Ficha de aplicación técnica.
Gestionar el consentimiento de las cookies
Para ofrecer las mejores experiencias, utilizamos tecnologías como las cookies para almacenar y/o acceder a la información del dispositivo. El consentimiento de estas tecnologías nos permitirá procesar datos como el comportamiento de navegación o las identificaciones únicas en este sitio. No consentir o retirar el consentimiento, puede afectar negativamente a ciertas características y funciones.
Funcional Siempre activo
El almacenamiento o acceso técnico es estrictamente necesario para el propósito legítimo de permitir el uso de un servicio específico explícitamente solicitado por el abonado o usuario, o con el único propósito de llevar a cabo la transmisión de una comunicación a través de una red de comunicaciones electrónicas.
Preferences
The technical storage or access is necessary for the legitimate purpose of storing preferences that are not requested by the subscriber or user.
Estadísticas
The technical storage or access that is used exclusively for statistical purposes.El almacenamiento o acceso técnico que se utiliza exclusivamente con fines estadísticos anónimos. Sin un requerimiento, el cumplimiento voluntario por parte de tu proveedor de servicios de Internet, o los registros adicionales de un tercero, la información almacenada o recuperada sólo para este propósito no se puede utilizar para identificarte.
Marketing
El almacenamiento o acceso técnico es necesario para crear perfiles de usuario para enviar publicidad, o para rastrear al usuario en una web o en varias web con fines de marketing similares.